所有平台仅提供服务对接功能,所载文章、数据仅供参考,股市有风险,投资需谨慎,用户需独立做出投资决策,风险自担!

时间:2022-04-20 12:57:05来源:网络整理
与锂电池联盟总裁无异 00:00 04:48
(1)电极材料的理论容量
电极材料的理论容量,即假设材料中的所有锂离子都参与电化学反应所提供的容量,由下式计算:
其中,法拉第常数(F)表示每摩尔电子所携带的电荷,单位为C/mol,即阿伏伽德罗数NA=6.02214 ×1023mol-1,基本电荷e=1.@ >602176 × 10-19 C 的乘积为 96485.3383±0.0083 C/mol
因此,主流材料理论容量计算公式如下:
LiFePO4的摩尔质量为157.756 g/mol,其理论容量为:
同样可以得到:三元材料NCM(1:1:1)(LiNi1/3Co1/3Mn1/3O2)摩尔质量为96.461g/mol,其理论容量为278mAh /g,LiCoO2的摩尔质量为97.8698 g/mol,如果去除所有锂离子,其理论克容量为274 mAh/g。
在石墨负极中,当锂插层量最大时,形成锂-碳插层化合物,化学式为LiC6,即6个碳原子与1个Li结合。6 Cs的摩尔质量为72.066 g/mol,石墨的最大理论容量为:
对于硅负极,由5Si+22Li++22e-↔Li22Si5可知,5个硅原子的摩尔质量为140.430 g/mol,5个硅原子与22个Li结合,则硅负极的理论容量为:
这些计算值是理论克容量。为保证材料结构的可逆性,实际锂离子脱嵌系数小于1。材料实际克容量为:材料实际克容量=锂离子脱嵌系数×理论容量
(2)电池设计容量
电池设计容量=涂层表面密度×活性物质比例×活性物质克容量×电极涂敷面积
其中,面密度是一个关键的设计参数,主要在涂装和轧制过程中进行控制。当压实密度不变时,涂层表面密度的增加意味着极片厚度增加,电子传输距离增加,电子电阻增加,但增加有限。在厚极片中,电解液中锂离子迁移阻力的增加是影响倍率特性的主要原因。考虑到孔隙的孔隙度和曲折度,离子在孔隙中的迁移距离比极片的厚度要长很多倍。
(3)N/P比
负极活性物质的克容量×负极表面密度×负极活性物质含有率÷(正极活性物质克容量×正极表面密度×正极活性物质含有率)
石墨负极电池N/P应该大于1.0,一般1.04~1.20,这个主要是为了安全设计,主要是为了防止负极析锂,应该在设计过程能力时要考虑,例如涂层偏差。但是当N/P过大时,会损失电池的不可逆容量,导致电池容量低,电池能量密度下降。
钛酸锂负极采用正极过剩设计,电池容量由钛酸锂负极容量决定。正极的过剩设计有利于提高电池的高温性能:高温气体主要来自负极。正极设计过多时,负极电位较低,更容易在钛酸锂表面形成SEI膜。
(4)致密的涂层密度和孔隙率
在生产过程中,电池极片的涂层压实密度计算公式:
考虑到极片轧制时金属箔被拉伸,轧制后涂层的面密度按下式计算:
涂层由活性物质相、碳胶体相和孔隙组成。孔隙率的计算公式为:
其中涂层的平均密度为:
(5)第一个效果
第一效应=第一放电容量/第一充电容量
在日常生产中,一般是先换算成容量,再分容量,换算一部分电,分容量补电,然后放电,所以:
第一效=第一次放电容量的分容量/(形成的充电容量+分容量补充容量)
(6)能量密度
体积能量密度(Wh/L)=电池容量(mAh)×3.6(V)/(厚(cm)*宽(cm)*长(cm))
质能密度(Wh/KG)=电池容量(mAh)×3.6(V)/电池重量
中英文常用锂电池术语
纸浆
混合
涂层
涂层
滚分切
滚分切
点焊
点焊
激光切割
激光切割
缠绕
绕线绕线
集合
组装包
激光焊接
激光焊接
烤
烘烤
注射
注射
高温老化
高温烘烤
形成
形成
二次喷射
第二次注射
分容量
等级
静止不动
静止的
IR、OCV测试
IR/OCV 测试
容量密度
容量密度
能量密度
能量密度
功率密度
功率密度
开路电压
开路电压
问
标称电压
额定容量
标称容量
实际容量
实际能力
放电率
放电率
放电深度
放电深度
详细参数说明
能量密度(Wh/L&Wh/kg)
电池单位体积或单位质量释放的能量,如果是单位体积,即体积能量密度(Wh/L),很多地方直接称为能量密度;如果是单位质量,就是质量能量密度(Wh/kg),在很多地方也称为比能。如果锂电池重300g,额定电压3.7V,容量10Ah,比能量123Wh/kg。
根据2016年发布的《节能与新能源汽车技术》,可以对动力电池的发展趋势有一个概念。如上图所示,到2020年,纯电动汽车电芯的比能量将达到350Wh/kg。
功率密度(W/L&W/kg)
将能量除以时间以获得功率,以瓦特或千瓦为单位。同理,功率密度是指单位质量(也有的地方直接称为比功率)或单位体积电池所输出的功率,单位为W/kg或W/L。比功率是评价电池是否满足电动汽车加速性能的重要指标。
比能量和比功率有什么区别?
举个形象的例子:比能量高的动力电池就像龟兔赛跑中的乌龟。续航能力好锂电功率密度计算公式,可以长时间工作,保证了汽车的超长续航里程。
比功率高的动力电池就像龟兔赛跑中的兔子。它速度快,可以提供很高的瞬时电流,保证汽车良好的加速性能。
电池放电率(C)
放电倍率是指在规定时间内将其额定容量(Q)放电所需的电流值,数值上等于电池额定容量的倍数。即充放电电流(A)/额定容量(Ah),其单位一般为C(C-rate的简称),如0.5C、1C、5C等。
例如,对于 24Ah 电池:
48A放电,放电倍率2C,反之2C放电,放电电流48A,0.5小时放电;
12A充电时,充电速率为0.5C,反之,0.5C充电时,充电电流为12A,充电2小时完成;
电池的充放电速率决定了我们可以多快将一定量的能量储存在电池中,或者我们可以多快释放电池中的能量。
充电状态 (%)
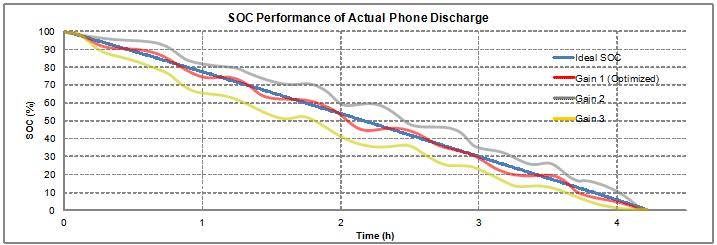
SOC,全称StateofCharge,充电状态,也称为剩余电量,代表电池放电后剩余容量与充满电状态容量的比值。
其取值范围为 0~1。当SOC=0时,表示电池已完全放电,当SOC=1时,表示电池已完全充电。电池管理系统(BMS)主要是通过对SOC的管理和估算来保证电池的高效工作,是电池管理的核心。
目前SOC估计主要有开路电压法、安时测量法、人工神经网络法、卡尔曼滤波法等,我们后面会详细讲解。
内阻
内阻是指电池工作时电流流过电池的电阻。
包括欧姆内阻和极化内阻,其中:欧姆内阻包括电极材料、电解液、隔膜电阻和各部分电阻;极化内阻包括电化学极化电阻和浓差极化电阻。
用数据说话,下图代表一条电池放电曲线,X轴代表放电量,Y轴代表电池开路电压,电池理想放电状态为黑色曲线,红色曲线为真实考虑电池内阻时的状态。
图:Qmax为电池的最大化学容量;Quse是电池的实际容量;Rbat 为电池的内阻;EDV 是放电终止电压;I 是放电电流。
从图中可以看出,电池Quse的实际容量
由于电阻的存在,电池的实际容量会降低。我们还可以看到,实际电池容量Quse取决于两个因素:
放电电流I与电池内阻R的乘积,放电终止电压EDV为多少。
需要指出的是,随着电池的使用,电池的内阻Rbat会逐渐增大。
内阻的单位一般为毫欧(mΩ)。内阻大的电池内部功耗大,充放电发热严重,会导致电池加速老化和寿命下降,也会限制大倍率的充电。放电应用。因此,内阻越小,电池寿命和倍率性能就越好。通常,电池内阻的测量方法包括交流和直流测试方法。
电池自放电
指开路静置时电压下降的现象,也称为电池的电荷保持能量。
一般来说,电池自放电主要受制造工艺、材料和储存条件的影响。
自放电根据容量损失是否可逆分为两种:容量损失可逆,即充电后容量可恢复;容量损失是不可逆的,即容量无法恢复。
目前关于电池自放电原因的研究理论较多,可归纳为物理原因(储存环境、制造工艺、材料等)和化学原因(电解液中电极的不稳定性、内部化学反应、和活性物质消耗等),电池自放电会直接降低电池的容量和存储性能。
电池寿命
它分为两个参数:循环寿命和日历寿命。循环寿命是指电池可以循环充电和放电的次数。即在理想温度和湿度下,以额定充放电电流充放电,计算电池容量衰减到80%时所经历的循环次数。
日历寿命是指在使用环境条件下的特定操作条件下,电池达到寿命终止状态(容量衰减至80%)的时间跨度。日历寿命与具体的使用要求紧密结合,通常需要规定具体的操作条件、环境条件、储存间隔等。
循环寿命是一个理论参数,而日历寿命更实用。但是日历寿命的计算复杂且耗时,所以一般电池厂家只给出循环寿命数据。
上图为三元锂电池的充放电特性。可以看出,不同的充放电方式对电池寿命的影响是不同的。如上数据所示,25%-75%充放电寿命可达2500次。也就是电池浅充电浅放电。稍后将更深入地讨论电池寿命的主题。
电池组一致性
这个参数很有趣。即使将相同规格和型号的电芯组合在一起锂电功率密度计算公式,电池组的性能在电压、容量、内阻、寿命等方面也存在很大差异。用于电动汽车时,性能指标往往达不到单体电池的原始水平。
单体电池制造完成后,由于工艺问题,内部结构和材料并不完全一致,存在一定的性能差异。
初始的不一致性随着电池在使用过程中不断的充放电循环而累积,电池组内的使用环境也因每节单体电池而异,导致每节单体电池的状态差异较大。使用过程中的逐渐放大,在某些情况下,会加速一些单体电池的性能退化,最终导致电池组过早失效。
需要指出的是,动力电池组的性能是由电芯的性能决定的,但绝不是单体电芯性能的简单累加。由于单体电芯的性能不一致,动力电池组在电动汽车中反复使用时,会出现各种问题,缩短使用寿命。
除了在生产和组装过程中要求严格控制工艺,尽量保持单体电芯的一致性外,目前行业普遍采用具有平衡功能的电池管理系统来控制电池中电芯的一致性。包装,以延长产品的使用寿命。服役生涯。
形成
电池制成后,需要对电池进行小电流充电,激活内部的正负极材料,并在负极表面形成钝化层——SEI(固体电解质界面)膜,从而制成电池性能更稳定。为了反映它的真实表现,这个过程被称为形成。
化成过程中的分选过程可以提高电池组的一致性,提高最终电池组的性能。化成能力是筛选合格电池的重要指标。
资料来源:材料匠。版权归原作者所有。未经作者同意,禁止引用。违反者需要被追究责任。如需转载、合作文档,请后台微信联系小编为Cxy_Ross1993
声明:文章仅代表原作者观点,不代表本站立场;如有侵权、违规,可直接反馈本站,我们将会作修改或删除处理。
图文推荐
2022-04-20 11:58:03
2022-04-20 09:58:04
2022-04-20 09:57:50
2022-04-19 19:58:11
2022-04-19 17:58:12
2022-04-19 17:58:02
热点排行
精彩文章
2022-04-20 11:58:05
2022-04-20 10:58:04
2022-04-20 09:58:09
2022-04-20 09:58:07
2022-04-20 09:03:56
2022-04-20 08:58:05
热门推荐
