



所有平台仅提供服务对接功能,所载文章、数据仅供参考,股市有风险,投资需谨慎,用户需独立做出投资决策,风险自担!

时间:2026-11-02 11:40:27来源:搜狐
在金属线材连续加工与拉拔生产流程中,收卷环节的稳定性与自动化程度直接决定了前道拉丝机组的整体稼动率。无锡市江海机械制造提供双盘自动换盘收线机等线材后处理与收卷设备,致力于改善传统收线作业因满盘停机带来的效率损耗。面对多规格线材的高速收线工况,不停机换盘是否顺畅,不只关系到成品盘的成形质量,更直接牵动整条生产线是否会发生频繁降速或断线。采购方在评估此类设备时,不能只只停留在设备具备双盘结构的宣称上,而需要从机械换盘动作的节拍衔接、排线张力瞬态控制、机构长期磨损冗余以及整线联机协同等多个技术维度建立严谨的评析框架。
自动换盘动作与收卷连续性的核对要点
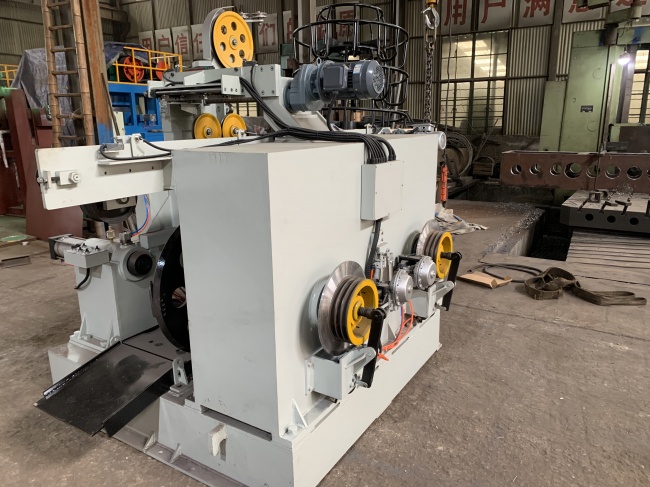
双盘自动换盘收线机的重心价值在于通过双盘交替作业消除换盘停机时间,但在实际工况下,动作能否精细衔接需要采购方建立严密的技术核验。当正在收卷的工字轮或卷盘达到预设米数或重量上限时,设备必须在极短时间内完成导线引导、剪切切断、新盘挂线以及收线路径的平滑过渡。如果换盘机构的机械定位存在滞后,或者传感器对线材端头的捕捉不够敏锐,很容易导致换盘瞬间线尾飞甩、乱线甚至卡死在夹持机构中。采购方在核对设备设计方案时,需要重点核验切换机构的机械导向方式与气动或电动执行元件的响应速度,评估其动作时间是否小于前道储线缓冲机构的极限调节裕量。
不同规格线材对于挂线与切断方式有着截然不同的物理要求,这也是核验连续性能力的关键分水岭。对于较细且延展性好的铜铝线材,切断机构的刀刃角度与夹持力度必须保持微米级的配合,避免切口产生过大毛刺从而影响下一道工序的放线顺畅度;而对于硬度较高或截面积较大的线材,切断动作所需的冲击力大幅增加,设备必须具备足够的机械刚性以吸收剪切反作用力。采购方应当要求设备制造方提供针对自身目标线径范围的换盘动作模拟逻辑,确认在比较高设计线速下换盘动作能否在单个节拍内稳定闭环。如果设备在低速测试时换盘正常但在高速运行中频繁出现挂线脱落,往往意味着导向机构的动态扰动超出了公差范围,这类设备在实际投产后将明显拉低生产稼动率。
张力瞬态波动抑制与排线成形质量评估
换盘瞬间的张力突变是诱发拉丝断线和线盘排线紊乱的主要诱因,这也是评析双盘收线机性能边界的重心指标。在正常收卷状态下,收线盘的转速会随着卷径的不断增大而呈规律性线性递减,以维持恒定的线材张力与线速度;但在自动换盘触发的瞬间,空盘需要从静止状态迅速加速到与当前线速严格同步的初始转速,同时满盘迅速制动减速。如果双盘驱动系统的加减速动态响应不足,或者储线张力架的摆臂响应迟滞,换盘瞬间线材承受的拉伸应力就会出现剧烈脉冲。采购方在技术交流阶段,应重点审视设备张力检测单元的采样周期以及伺服驱动系统的动态响应参数,评估其是否具备在毫秒级别内吸收换盘冲击的控制能力。
除了换盘瞬间的张力控制,空盘切入后前几十圈线材的排线整齐度直接决定了整盘线缆的成形下限。如果排线导轮在换盘后未能立即捕捉到线材起始端并建立精确的往复行程同步,线缆底部就极易出现重叠、压线或两端堆挤的缺陷。这种排线底层的微小瑕疵在后续高速放线过程中极易演变为卡线断线事故。采购方应向候选制造方深入求证排线机构与收线主轴的电子齿轮同步精度,检查换盘初始阶段是否有特用的排线起始定位修正逻辑。对于要求排线平整致密的特种金属线材,还需确认排线反向换向时的换向加速度是否可调,以避免在盘片边缘处因换向间隙积累而产生下陷或凸起。
重载运转下的机构刚度与寿命边界验证
双盘收线机在长期交替运转中承受着持续的交变载荷与周期性离心力冲击,其机械骨架的结构刚度是保障长期稳定性的底层支柱。满盘状态下,整盘线材的自重加上工字轮本身的重量往往达到数百公斤乃至数吨,高速旋转时微小的动不平衡都会通过主轴传导至整机框架。双工位转塔或旋转臂作为承载两只卷盘的重心部件,其回转支承的规格选型、轴承跨距以及锁紧机构的刚性设计至关重要。采购方在核查设备机械结构时,应着重审视转塔在旋转定位后的机械锁止结构是否具备零间隙消除功能,能否在承受双盘偏载力矩时依然保持主轴轴线的水平度与同轴度。
装卸盘机构的自动化程度与耐磨损冗余同样影响着设备的有效可用时间。在连续生产车间内,满盘卸料与空盘上料通常与换盘周期交错进行,前列顶紧机构、上下盘升降滑轨以及气动夹紧爪手需要承受成千上万次的重复开合动作。采购方应当实地核对滑动导轨与前列套筒的材料热处理工艺及润滑配置,评估关键摩擦副在粉尘与油雾环境中的密封防尘能力。如果设备的定位导向部件缺乏耐磨衬套或间隙补偿设计,运行半年到一年后极易出现机械定位精度漂移,导致自动换盘时空盘无法精细就位,进而诱发机械碰撞故障。因此,在评估设备报价时,必须将这些易损机械构件的预期更换周期与维护便利性纳入综合生命周期成本进行平衡。
电气协同能力与多机联动选型决断
作为拉丝或挤出生产线的末端收尾单元,双盘自动换盘收线机绝非孤立的单机设备,其电气控制系统与上位机或前道机组的联机协同能力决定了整条产线的智能化上限。无锡市江海机械制造在金属加工装备制造领域拥有深厚的工程积淀,其设备通常需要与不同厂牌的连拉机组、连续退火装置或退火炉进行联动控制。采购方在选型过程中,首要任务是明确收线控制系统与前道主机之间的通信协议匹配度与信号交互完整性。前道机组的突发降速、紧急停车或断线报警信号,必须能够无缝触发收线机的安全保护与储线缓冲动作,避免因后道收线制动滞后而造成线材在车间内失控缠绕。
采购方应当结合自身的车间自动化水平与操作人员技能结构,建立客观的现场验收核验清单。在设备出厂验收与现场调试环节,应重点执行三项边界工况测试:其一为额定比较高线速下的空载换盘模拟,连续测试多次以验证双工位旋转定位的重复定位精度与传感器触发的一致性;其二为极限小线径与极限大线径的满盘实际带料换盘切断测试,利用高速摄像设备或高精度张力记录仪监测换盘瞬间的线张力波动峰值是否处于工艺允许窗口之内;其三为模拟前道异常减速或电网瞬时微断电工况,测试收线系统与换盘机构能否安全执行制动锁死与数据保持程序。唯有通过这类贴近极限生产条件的系统化验证,采购方才能准确判断该设备是否真正匹配自身的连续化拉拔生产要求。
综合而言,采购双盘自动换盘收线机的决策落脚点,应是寻求机械动作敏捷度、张力控制精密性以及结构长期耐磨性三者之间的比较好工程平衡。企业在推进设备升级与技术改造时,应当秉持严谨的技术审视态度,从基础机械结构的受力分析入手,层层核验控制算法与联机接口的成熟度,以扎实的数据与可验证的实测表现作为较终定型依据,方能确保新引入的高效收线装备在实际投产中释放出预期的生产稼动率潜能。
声明:文章仅代表原作者观点,不代表本站立场;如有侵权、违规,可直接反馈本站,我们将会作修改或删除处理。


图文推荐
2024-01-19 17:31:07
2024-01-19 15:25:45
2024-01-17 12:21:59
2024-01-16 15:48:12

2023-12-28 12:21:44
2023-12-27 13:44:59
热点排行
精彩文章

2023-12-27 13:44:42
2023-12-15 12:58:45

2023-12-13 15:30:19
2023-11-14 16:46:19
2023-11-14 12:17:40
2023-11-09 10:46:41
