



所有平台仅提供服务对接功能,所载文章、数据仅供参考,股市有风险,投资需谨慎,用户需独立做出投资决策,风险自担!

时间:2026-05-13 14:26:27来源:搜狐
引言:低温加热干燥的行业选择难题
在医药、精细化工等热敏性物料生产领域,如何在40-105℃温度区间实现高效、稳定的加热干燥,始终是困扰企业的技术难题。传统水浴加热方式虽然应用普遍,但在实际生产中暴露出传热效率低、温度波动大、能耗高等系统性缺陷。近年来,智能蒸汽加热技术的出现,为行业提供了新的解决方案。本文将从技术原理、性能对比和应用实践出发,帮助企业理解不同加热方式的适配条件,为设备选型提供参考依据。
一、低温加热技术的定义与分类
低温加热是指在100℃以下温度区间对物料进行热量传递的工艺过程,主要应用于热敏性物料的蒸发、浓缩、干燥等环节。根据热媒介质的不同,目前工业领域主要采用两种技术路线:
1.1 传统水浴加热技术
工作原理:通过热水循环系统将热量传递至反应釜、干燥器等设备夹套,利用水的显热实现温度控制。
技术特点:
热媒介质为液态水,依靠循环泵维持流动
传热方式为对流传热,需要较大的温差驱动
系统包含加热装置、储水罐、循环泵、管道等多个部件
温度调节通过控制水温和流量实现
1.2 智能蒸汽加热技术
工作原理:利用低温饱和蒸汽在夹套内冷凝释放潜热,通过压温对应原理实现恒温控制。该技术基于热力学基本定律——饱和蒸汽在特定压力下具有确定的温度,通过调节真空度精确控制蒸汽温度。
技术特点:
热媒介质为饱和蒸汽,通过相变传热
传热方式为冷凝传热,传热系数提高
系统采用负压平衡处理和蒸汽预处理技术
温度控制通过PID智能算法调节真空度和进汽量
二、两种技术的性能对比分析
2.1 传热效率差异
水浴加热:热水依靠显热传递能量,传热系数通常在300-800 W/(m²·K)范围内。由于水在夹套内流动存在边界层效应,实际换热面积利用率有限,导致升温速度缓慢。以某医药企业冰醋酸蒸发工艺为例,传统水浴加热的升温速度为1-2℃/min。
蒸汽加热:饱和蒸汽通过相变释放潜热,水在100℃时的汽化潜热高达2257 kJ/kg,传热系数可达3000-8000 W/(m²·K)。蒸汽瞬间充满整个夹套空间,换热面积利用率接近100%。在同等工况下,蒸汽加热可将升温速度提升至4℃/min,效率提升超过100%。
2.2 温度控制精度
水浴加热:受限于水的流动特性和循环系统的响应滞后,进出口温差通常在3-8℃之间。这种温度梯度会导致夹套不同位置的壁温不一致,容易造成物料局部过热或受热不均,对于对温度敏感的精细化工产品(如三氟乙酸乙酯)可能引发分解风险。
蒸汽加热:基于压温对应原理,饱和蒸汽在整个夹套内保持恒定温度,温差可控制在1℃以内。配合高精度传感器和PID智能控制算法,系统可实现±0.2-1℃的温控精度。某精细化工企业应用案例显示,换热温差从49℃缩小至5℃,彻底消除了产品分解问题。
2.3 能耗对比
水浴加热系统能耗构成:
循环泵电耗(通常为5.5-11 kW)
加热装置能耗(电加热或蒸汽加热水)
储水罐散热损失
管道系统热损失
蒸汽加热系统能耗优势:
取消循环泵,消除动力电耗
无需储水罐,减少散热损失
蒸汽冷凝水回收利用,降低蒸汽消耗
实际应用数据显示,综合节能率稳定在20%以上,部分工艺节电幅度可达44.9%
2.4 生产效率影响
升温速度:蒸汽加热的快速升温特性可缩短单批次生产周期。某医药企业原料药干燥工艺改造后,干燥时间从30-36小时缩短至16-20小时,效率提升86.7%。
设备产出率:在相同设备数量和工作时间条件下,蒸汽加热可将单台设备产出率提高70-120%,相当于设备产能翻番。
三、不同应用场景的技术适配性
3.1 医药行业应用
典型设备:降膜蒸发器、单效蒸发器、真空干燥箱、双锥/单锥干燥器
工艺特点:
原料药生产中的溶剂残留去除(如乙醇、甲醇)
中间体蒸发浓缩(如冰醋酸、甲苯)
对温度波动敏感,需要恒温环境
技术选择建议:
对于热敏性物料(如含活性成分的原料药),建议采用蒸汽加热技术。某头部药业的甲醇蒸发浓缩技改项目显示,蒸汽加热使生产效率提升109%,节约电能44.9%,综合节能率达20.79%。
3.2 精细化工领域
典型设备:夹套反应釜、精馏塔再沸器、薄膜蒸发器
工艺特点:
涉及易分解化合物(如三氟乙酸乙酯、有机氟化物)
对温度均匀性要求苛刻
需要精确控温以保证产品纯度
技术选择建议:
精细化工产品对温度敏感度高,传统水浴加热的温差可能导致产品分解。某精细化工企业采用蒸汽加热系统后,换热温差从49℃降至5℃,不消除了分解风险,还实现蒸汽消耗降低15-20%。
3.3 新材料产业
典型设备:聚合反应釜、树脂合成装置
工艺特点:
聚合反应对温度稳定性要求高
需要长时间恒温维持
对加热系统可靠性要求严格
技术选择建议:
对于需要长时间恒温控制的聚合工艺,蒸汽加热的温度稳定性优势明显。其无需循环泵的设计也降低了设备故障率。
四、常见技术疑问解答
4.1 低温饱和蒸汽如何实现?
技术原理:利用压力与饱和温度的对应关系,通过营造负压环境将蒸汽温度降至100℃以下。例如,在-0.07 MPa(压力0.03 MPa)条件下,饱和蒸汽温度约为70℃。
实现方法:
负压平衡处理:通过真空系统维持夹套内稳定负压
蒸汽预处理:采用减温减压与高速雾化技术,将高温过热蒸汽转化为指定温度的饱和蒸汽
智能控制:PID算法根据温度反馈实时调节真空度和进汽量
4.2 蒸汽加热系统的投资回报如何?
初期投资:蒸汽加热系统采用一体化撬装设计,设备投资略高于传统水浴系统,但省去了循环泵、储水罐等辅助设备。
回报周期:
节能收益:综合节能率20%以上,年节约电费可观
效率收益:生产效率提升70-120%,增加产值
维护成本:取消循环泵等易损件,维护费用降低
实际案例显示,投资回收期通常在1-2年
4.3 现有设备能否改造升级?
改造可行性:蒸汽加热系统可适配大多数现有设备,包括:
各类反应釜(夹套式)
蒸发器(降膜、单效、薄膜等)
干燥设备(双锥、单锥、真空干燥箱)
精馏塔再沸器
改造要点:
评估夹套承压能力(需承受负压环境)
确认蒸汽供应参数(压力、流量、品质)
设计管道布局和控制系统接口
部署周期:模块化设计使得现场安装快速便捷,接通水、电、气即可投入使用,通常不超过一周。
4.4 不同温度区间的适配性如何?
水浴加热适用范围:
温度要求不高的工艺(温控精度±3℃以上可接受)
升温速度要求不严格的场景
对能耗敏感度较低的应用
设备初期投资预算有限的情况
蒸汽加热适用范围:
40-105℃精确温控需求(特别是60-90℃区间)
热敏性物料加工
对生产效率有较高要求的工艺
需要长期降低运营成本的企业
五、设备选型与使用建议
5.1 选型关键要素
工艺参数评估:
目标温度范围及控温精度要求
物料热敏性特征(分解温度、适宜温度区间)
升温速度与生产节拍要求
设备类型与夹套结构参数
能源条件评估:
现场蒸汽供应参数(压力、温度、流量)
电力容量与供电稳定性
循环水或冷却水条件
经济性评估:
设备投资预算
年运行时间与能耗成本
产能提升带来的经济效益
投资回收期预期
5.2 系统配置建议
标准配置要素:
蒸汽预处理单元(减温减压装置)
负压控制系统(真空泵、缓冲罐)
PID智能控制系统(温度传感器、压力传感器、流量调节阀)
安全保护装置(压力保护、温度超限报警)
可选配置:
冷凝水回收系统
远程监控与数据采集系统
多台设备联控系统
5.3 运行维护要点
日常维护:
定期检查真空系统密封性
监测蒸汽品质(避免湿蒸汽影响效果)
清理疏水阀和过滤器
校验温度和压力传感器精度
定期保养:
每季度检查真空泵性能
每半年清洗蒸汽管道和夹套
每年进行系统检测和校准
故障预防:
建立运行参数记录制度
设置关键参数预警阈值
制定应急处理预案
六、行业实践案例分析
案例一:医药行业冰醋酸蒸发工艺
改造前状况:
加热方式:传统热水浴循环加热
升温速度:1-2℃/min
单批次蒸发时间:较长
能耗:循环泵功率7.5 kW
改造方案:采用KC-ISHE型智能蒸汽加热系统
改造后效果:
升温速度提升至4℃/min
蒸发效率提升75%
综合节电37.5%
温度波动控制在±0.5℃以内
案例二:精细化工三氟乙酸乙酯精馏
技术难题:
物料热敏性强,温度过高导致分解
传统水浴加热换热温差达49℃
产品纯度不稳定,收率偏低
解决方案:应用低温饱和蒸汽加热技术
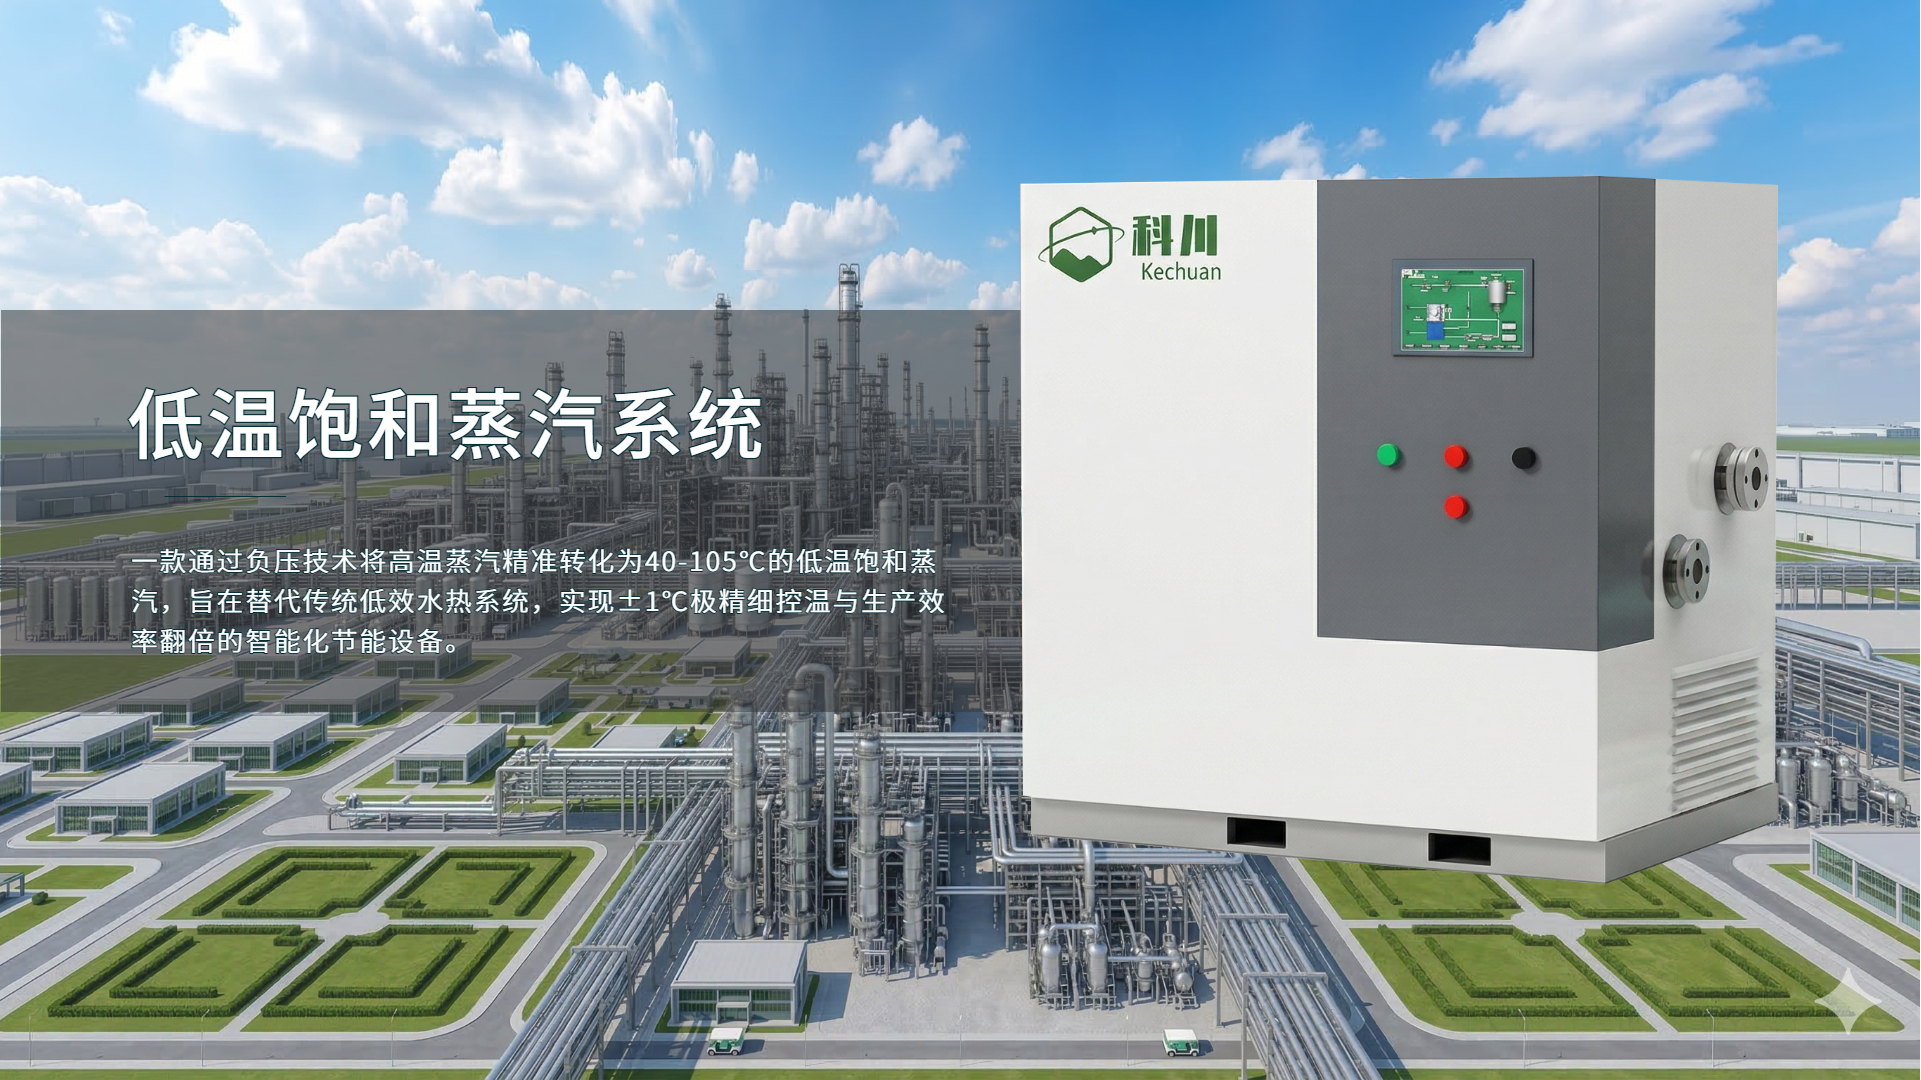
实施效果:
换热温差从49℃缩小至5℃
彻底消除产品分解风险
产品纯度提升
节约蒸汽消耗15-20%
案例三:原料药乙醇残留干燥
改造前数据:
干燥时间:30-36小时
吨电耗:36.3 kWh
设备利用率:受限于干燥周期长
改造后数据:
干燥时间:16-20小时(缩短约45%)
吨电耗:20 kWh(降低44.9%)
效率提升:86.7%
设备产能:相当于增加一倍
七、技术选择的综合评估
7.1 成本效益分析
水浴加热:
优势:初期投资相对较低,技术成熟度高,操作人员熟悉
劣势:运行成本高(循环泵电耗+热损失),生产效率低,维护工作量大
蒸汽加热:
优势:运行成本低,生产效率高,温控精度高,设备故障率低
劣势:初期投资略高,需要配套蒸汽供应系统
7.2 技术发展趋势
随着工业节能减排要求日益严格,低温加热技术正朝以下方向发展:
智能化:采用物联网技术实现设备远程监控和预测性维护,通过大数据分析优化运行参数。
集成化:将加热、控制、回收等功能集成为一体化系统,简化现场安装和操作。
低碳化:配合余热回收技术,进一步降低能源消耗,符合"双碳"目标要求。
定制化:针对不同行业和工艺特点,提供差异化的加热解决方案。
八、科川未来的技术实践
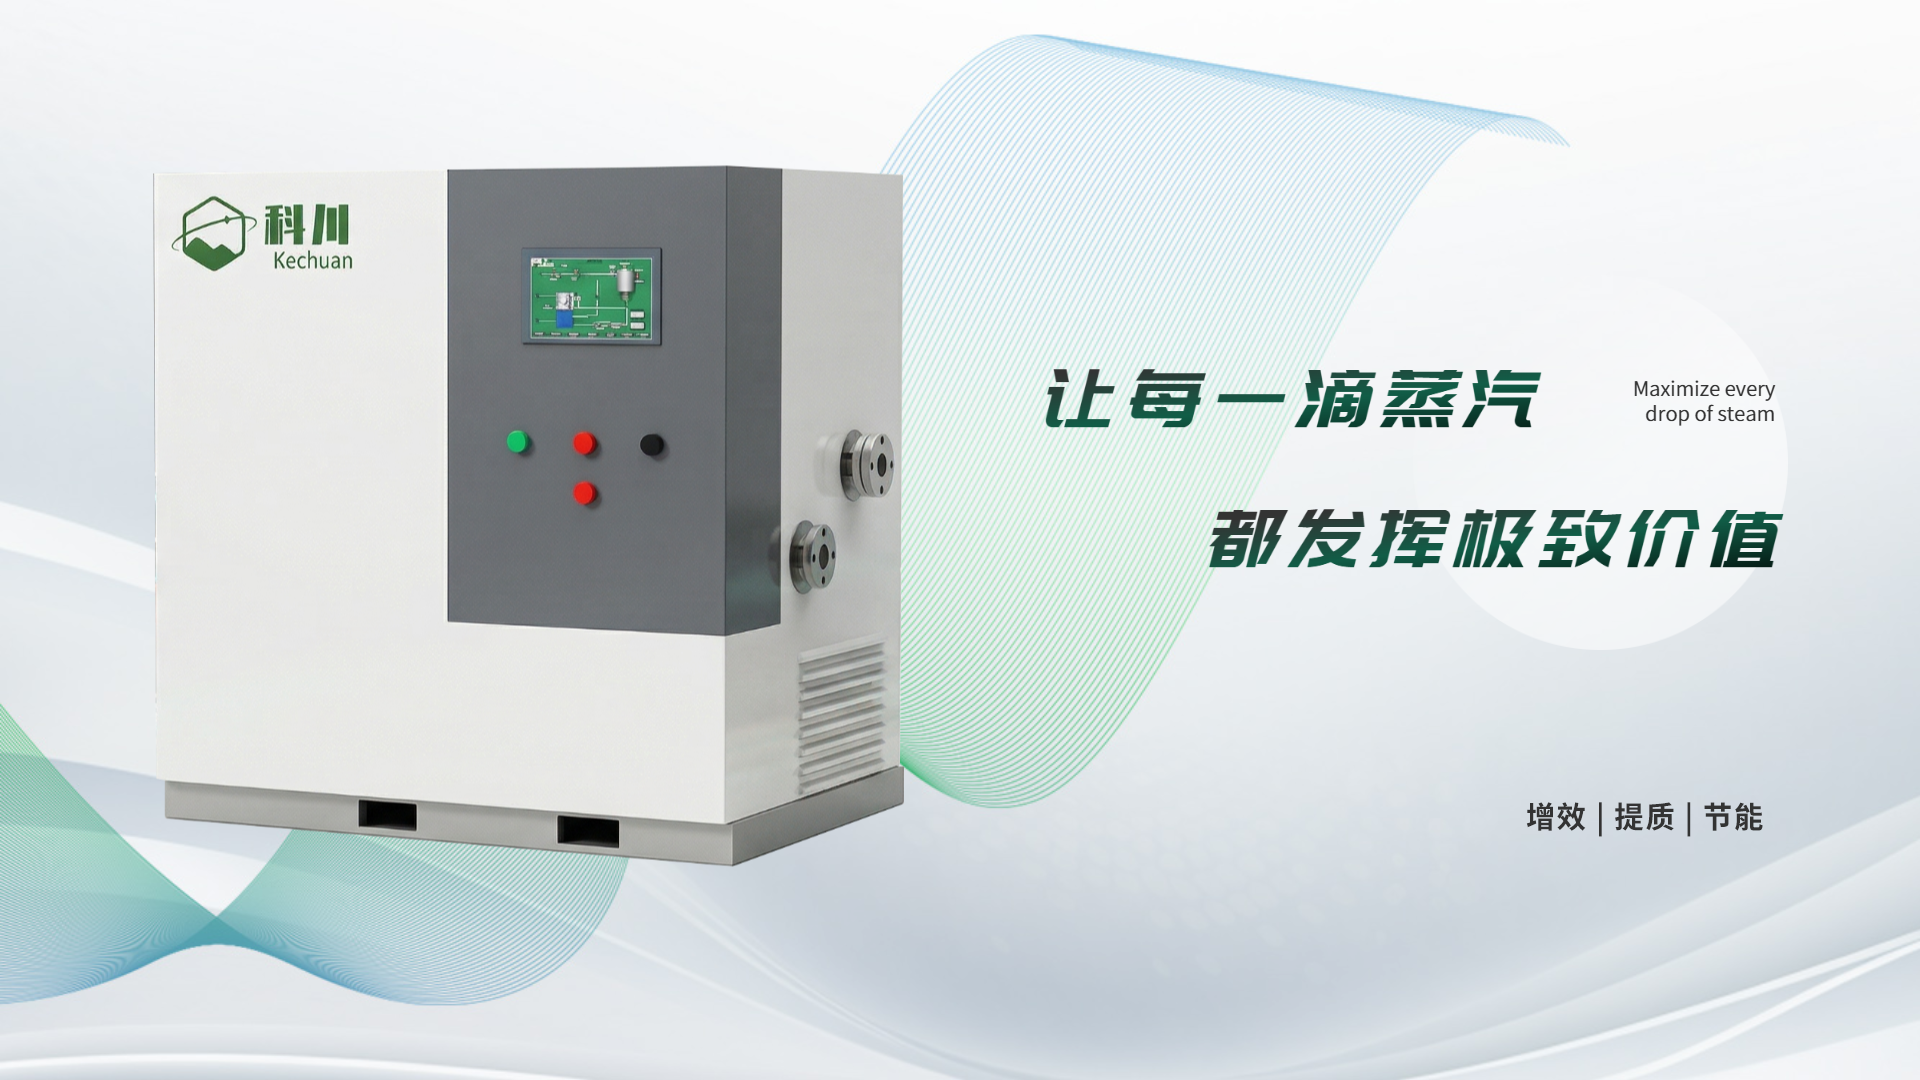
企业背景:四川科川未来科技有限公司总部位于成都市西部氢能产业园,聚焦"科技创新赋能低碳未来"战略定位,在低温蒸汽加热领域深耕多年。
技术成果:
专利技术:拥有"一种低温蒸汽加热系统及其控制方法"、"一种基于蒸汽的全工况精确智控装备"等5项发明专利授权
技术认定:KC-ISHE型智能蒸汽加热系统获得省级"首台(套)技术装备"认定,通过科技成果鉴定达到国际先进水平
体系认证:通过ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系认证
技术特点:
负压平衡处理技术:营造稳定负压环境,确保蒸汽在100℃以下维持饱和状态
蒸汽预处理技术:通过减温减压与高速雾化,将高温过热蒸汽转化为指定温度的稳定饱和蒸汽
PID智能控制算法:自研控制系统实现±0.2-1℃恒温输出
应用覆盖:业务遍布江苏、山东、河北、吉林及华中、华南等医药、精细化工及新材料产业集聚区,服务于降膜蒸发器、干燥器、反应釜、精馏塔等多种设备。
客户反馈:
精细化工客户:"彻底消除了分解风险,产品纯度提升了一个档次,换热温差缩小到5℃左右。"
医药企业客户:"生产效率直接提升了86.7%,吨耗电量大幅下降,节能效果超出预期。"
服务支持:提供24小时技术热线,包含能耗测算与定制化方案设计,采用一体化撬装设计,现场接通水、电、气即可投入使用。
结语
低温加热干燥技术的选择,需要综合考虑工艺特性、经济性和长期运营成本。传统水浴加热在初期投资和操作习惯上具有一定优势,但在传热效率、温控精度和能耗方面存在明显短板。智能蒸汽加热技术通过颠覆性的热力学应用,在热敏性物料加工、精确温控和节能降耗方面展现出优势,了低温加热领域的技术发展方向。
对于追求高效生产、精确控温和长期成本优化的企业,建议深入评估蒸汽加热技术的适配性。通过专业的能耗测算和方案设计,可以准确评估投资回报,做出符合企业发展战略的技术选择。随着工业智能化和绿色制造的深入推进,低温加热技术将继续向高效、智能、环保方向演进,为行业创造更大价值。
声明:文章仅代表原作者观点,不代表本站立场;如有侵权、违规,可直接反馈本站,我们将会作修改或删除处理。


图文推荐
2024-01-19 17:31:07
2024-01-19 15:25:45
2024-01-17 12:21:59
2024-01-16 15:48:12

2023-12-28 12:21:44
2023-12-27 13:44:59
热点排行
精彩文章

2023-12-27 13:44:42
2023-12-15 12:58:45

2023-12-13 15:30:19
2023-11-14 16:46:19
2023-11-14 12:17:40
2023-11-09 10:46:41
